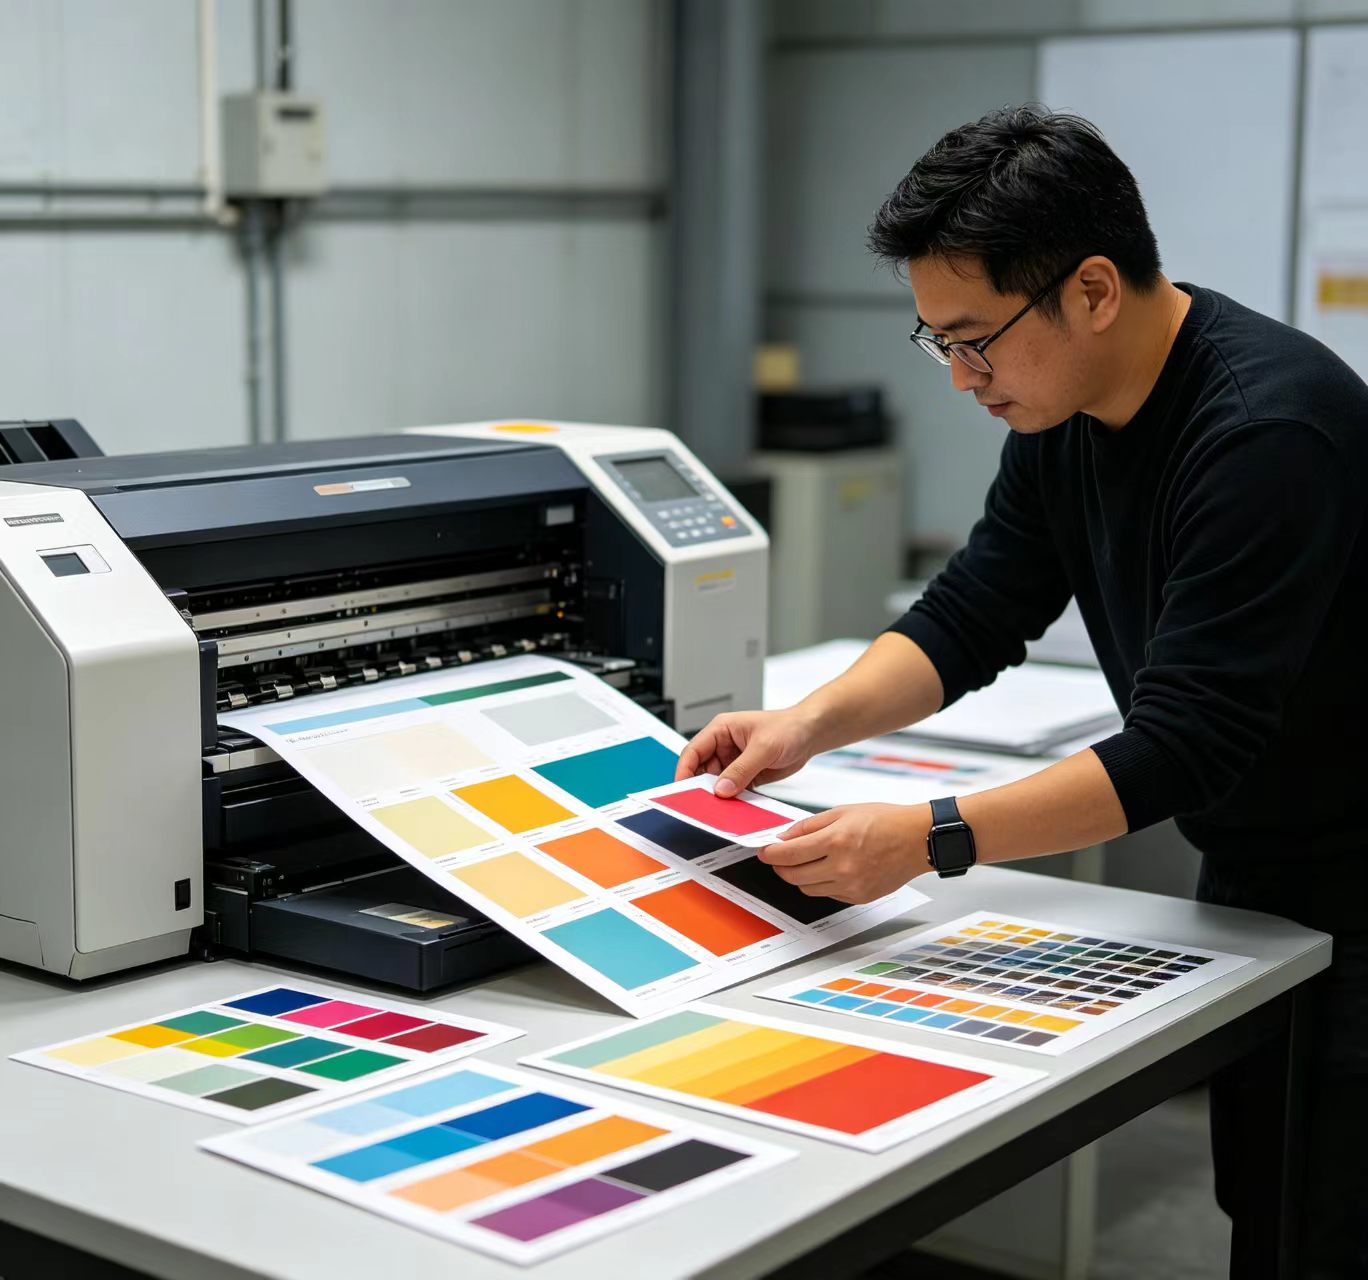
全国每年因证件类文件印刷瑕疵被退回重做的比例,据我了解在中小型图文店里能占到总订单的17%左右。这个数字意味着什么?每6个单子就有1个要返工。我在长沙朝阳路一间不到40平米的店里干了11年,经手的证件类文件少说也有两万份,今天把专业证件制作注意事项掰开揉碎讲清楚。
先说一个反常识的结论:决定证件成品能不能过检的,不是你用什么机器,而是文件在软件里那最后0.5毫米的边距处理。下面按实操步骤走,每一步都有人栽过跟头。
步骤一:源文件处理——为什么你的PSD在打印时会“缩水”0.8毫米?
去年秋天,一个做教育培训的客户拿来一份结业证书的PSD,屏幕上看边缘整整齐齐。印出来之后,底纹图案距离裁切线只剩0.3毫米,裁切稍微偏一点就切到图案了。他很不理解——明明在Photoshop里量过,是3毫米出血啊。
问题出在色彩配置文件和分辨率转换上。Photoshop默认的RGB工作空间转CMYK时,某些深色区域的边缘会向外扩散0.5到0.8毫米,这是色彩管理引擎的插值算法决定的。说白了,软件在“翻译”颜色的过程中,把边界撑大了。
处理专业证件制作的源文件规范时,我通常要求客户做到三点:
- 出血位设到3.5毫米,比常规印刷多留0.5毫米冗余
- 文字层必须栅格化之前转曲,别指望PDF嵌入字体万无一失
- 分辨率不低于400dpi——300dpi是印刷底线,但证件类有缩微文字的话,300根本不够
坦白讲,第三点很多人不当回事。直到拿去办证中心被退回来才着急。
步骤二:材料适配——PVC卡和特种纸的吸墨曲线完全不同
长沙这边做证件类印刷定制的店不少,但真正分材料建色彩曲线的不多。我2019年接过一批工作证,客户指定要哑光PVC材质。第一版印出来,照片区域偏青,肤色发灰。
原因很简单:PVC不吸水,墨水是浮在表面的,干燥过程中颜料颗粒会重新排列,导致色相偏移。而铜版纸吸墨快,颜色锁得住。同一份文件,换材料就要换曲线。我们后来针对PVC单独做了一条曲线,把洋红通道拉高4%,黄色降2%,才把肤色拉回来。
不同材料的适配要点:
- PVC卡:色彩饱和度要主动降8%-12%,因为成品覆膜后会“闷”掉一层光泽
- 特种纸(蛋壳纹、莱尼纹):墨量减少15%,否则纹路缝隙里积墨,手指一蹭就花
- PET不干胶:必须用UV墨,否则弯折处爆墨
这些数据不是拍脑袋来的,是打样打废了三百多张卡之后记下来的。
步骤三:后期工序——覆膜温度差5℃,成品寿命差3年
覆膜这个环节最容易被忽视。我见过太多店家用同一个温度走天下——不管什么膜,统统120℃。
哑膜和光膜的熔点不一样。哑膜一般是BOPP基材,熔点比光膜低8到10℃。120℃走哑膜,刚出来看着没问题,放三个月就开始起泡、脱层。我们店里哑膜固定用112℃,光膜用121℃,这个参数是拿测温枪一张一张量出来的。
还有裁切。证件类文件对裁切精度的要求比普通印刷品高一个量级。普通宣传单裁切误差1毫米以内算合格,但证件——尤其是带边框的——误差超过0.5毫米,肉眼就能看出边框粗细不均。我们的裁切机每裁500张就要重新校准一次刀位,这个频率是普通印刷的三倍。
那些没人告诉你但会要命的细节
证件制作这行,技术门槛不在“能不能印”,而在“能不能稳定地印对”。
我总结几个高频翻车点:
防伪底纹的线宽不能低于0.15毫米。低于这个值,印刷时网纹辊传墨不稳,线条会断断续续。客户拿放大镜一看就露馅。
照片的嵌入ICC配置文件要删掉。很多照相馆出来的照片自带sRGB配置文件,直接置入AI或CDR里,颜色会被二次转换。删掉配置文件,让排版软件用文档自身的色彩空间来解释,颜色才准。
条码的静区至少留2.5毫米。扫码枪读不出来,八成是静区不够。这个在证件上尤其致命——你总不能让办事窗口的人拿着扫码枪反复试吧?
说实话,专业证件制作注意事项归根结底就一句话:把每一个“差不多”变成“精确到丝”。0.1毫米的差别,在屏幕上什么都看不出来,但在成品上就是及格和不及格的分界线。下次你拿到一份证件文件,先别急着点打印——把出血、曲线、材料参数这三项过一遍,能省下至少两轮返工的时间。